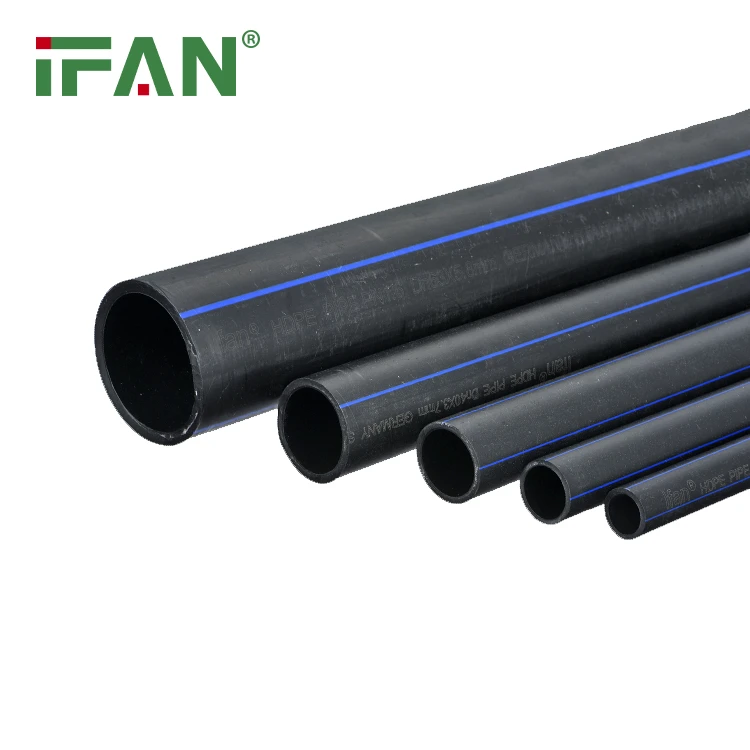
Na co należy zwrócić uwagę przy łączeniu kształtek z rur PE? Po pierwsze, rury i kształtki nie mogą się obracać podczas procesu nagrzewania i łączenia, należy je wprowadzać w linii prostej, a normalne spawanie powinno tworzyć jednolitą i twardą powierzchnię spawu na powierzchni złącza. Po drugie, konstrukcja spawalnicza powinna być eksploatowana w ścisłej zgodności z przepisami technicznymi. Ręczna zgrzewarka nadaje się do końcowego łączenia rur o małej średnicy i systemów rurociągów, a zgrzewarka wózkowa nadaje się do wstępnie zmontowanego połączenia rur o dużej średnicy. Po trzecie, produkcja rur PE przyjmuje ogólną maszynę do formowania wtryskowego, temperatura topnienia materiału wynosi 200-220 stopnia, a powszechnie stosuje się szybki proces formowania wtryskowego niskociśnieniowego. Jak radzić sobie z antystatyczną sytuacją kształtek rurowych PE? Przede wszystkim wszystkie składniki w recepturze można odmierzyć w określonej proporcji, zmieszać w szybkoobrotowym mieszalniku oraz wytłoczyć i granulować za pomocą wytłaczarki dwuślimakowej. Ten proces jest prosty, a koszt przetwarzania niski. Następnie możliwe jest również wyekstrahowanie i odmierzenie wszystkich składników pomocniczych w recepturze w określonej proporcji, dodanie określonej ilości nośnika PE, zmieszanie przez stopienie i banburynowanie oraz wytłoczenie i zgranulowanie. Ponadto przedmieszkę można bezpośrednio wytłaczać przez dodanie żywicy PE w odpowiedniej proporcji.